



 人民網+
 中國共產黨新聞網
 領導留言板
 強國論壇
 人民視頻
貴州仁懷:黃金輪次釀造忙 雙軌並行提質效
 訂閱已訂閱已收藏
 收藏
 小字號
眼下,貴州省仁懷市醬香白酒釀造全面進入三輪次黃金輪次酒生產關鍵期。全市各大酒企搶抓釀造時令,開足馬力、滿負荷組織生產,堅持智能釀造與傳統手工釀造雙軌並行,以科技賦能提質、以古法堅守固本,雙向發力助推仁懷醬香白酒產業高質量發展。
走進勁牌茅台鎮酒業有限公司智能化生產車間,自動化、數字化釀造場景隨處可見,一改傳統釀酒車間人工勞作的繁忙景象。車間內,智能釀酒設備有序運轉,密閉輸送管道縱橫交錯,上甑、蒸餾、輸酒等工序全程智能化完成。“我們這個區域相當於傳統車間的甑區,機器人完成自動上甑、密封蓋甑,蒸汽經由專用管道接入冷卻器,最終輸送至樓下摘酒區域。”勁牌茅台鎮酒業有限公司生產技術部品質管控胡繼華介紹。
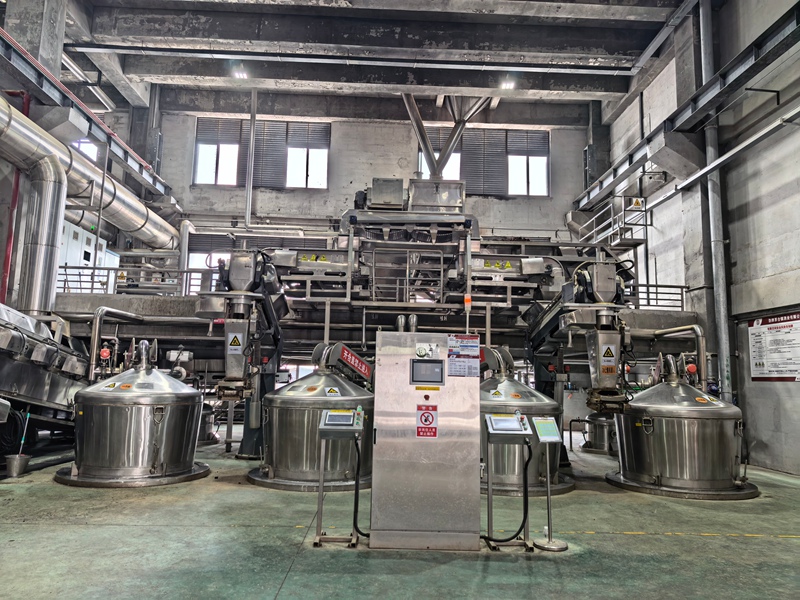
勁牌茅台鎮酒業有限公司甑區。
在下層摘酒區,標准化不鏽鋼摘酒罐整齊排布,罐體連接的密閉管道如同精密脈絡,源源不斷輸送新鮮蒸餾原酒。全程密閉輸送杜絕二次污染,省去人工搬運與轉運環節,工作人員隻需調控閥門、監測數據,即可完成原酒收集與轉運工作。“酒經過管道直接流到摘酒桶,現階段工作人員實時檢測原酒酒精濃度,保障酒體品質穩定達標。”胡繼華說。
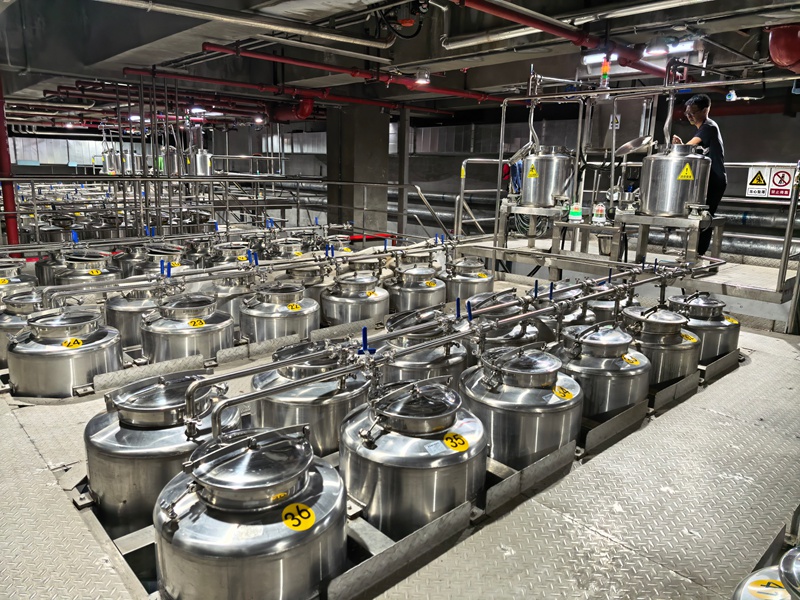
摘酒區。
據了解,當前正值該企業三輪次生產第三天,單甑出酒量穩定在85公斤左右,原酒度數嚴格控制在54-55度區間。“每日常態化開展原酒濃度檢測,合格原酒通過密閉管道直接輸送至暫存罐,后續統一開展品評定級、分類儲存。”勁牌茅台鎮酒業釀造三車間3-1班副班長李陽介紹。
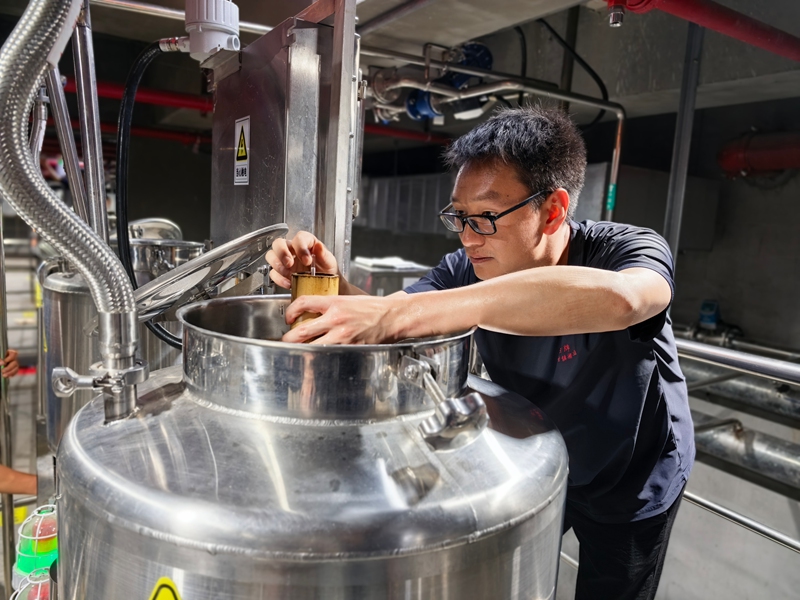
勁牌茅台鎮酒業有限公司員工正在測量原酒度數。
三輪次酒是醬香酒釀造承上啟下的核心環節,出酒量大、風味突出,直接決定基酒整體風味骨架。依托全流程智能化改造,勁牌酒業通過智能監測、精准管控,從源頭筑牢原酒品質防線。“三四五輪次酒佔據全年醬酒釀造最大比重,目前我們三車間470口窖池全部滿負荷生產。”勁牌茅台鎮酒業釀造車間主任趙益林表示,車間依托智能系統實時監測糟醅溫度、濕度等關鍵數據,機器人上甑操作精准度更高,有效降低酒損、提升出酒率與酒體品質,企業有信心圓滿完成全年3800噸釀酒生產目標。
科技賦能提效能,古法匠心守本味。與智能釀造形成鮮明互補的,是賀天下酒業堅守的傳統坤沙釀造工藝。在企業生產車間內,釀酒師傅們嚴守古法工序,人工上甑、攤晾拌曲、手工發酵,每一道流程精細把控、精益求精。“我們嚴格遵循醬香釀造標准,控制30分鐘規范上甑,踐行見氣壓醅原則,做到輕、鬆、薄、勻、平、准,細致把控每一處工藝細節,完成蒸餾后有序接酒,目前三輪次出酒產量、口感均達到標准要求。”貴州賀天下酒業有限公司生產一車間三班員工彭波說。
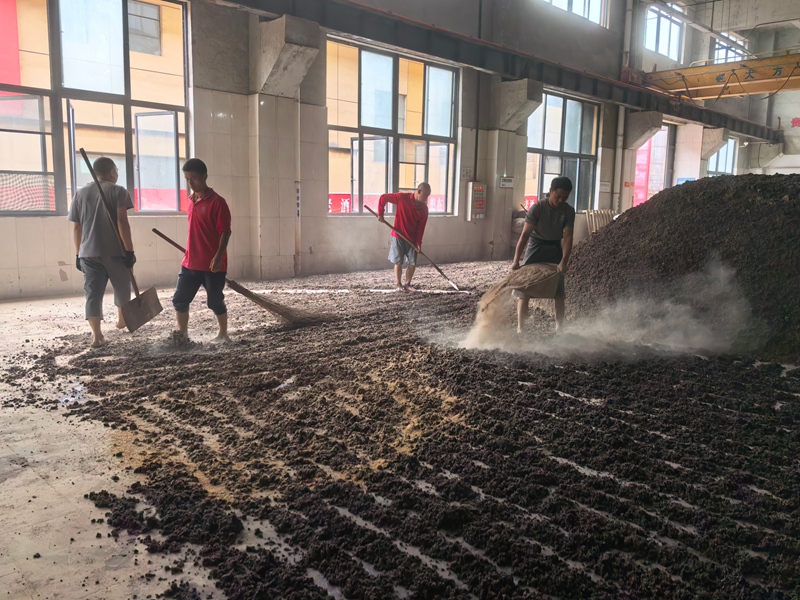
賀天下酒業有限公司生產車間釀酒忙。
作為黃金輪次核心階段,三四輪次酒的釀造對工藝經驗要求極高。賀天下酒業依托資深酒師實操經驗,在攤晾、拌曲、窖池發酵、量質摘酒等各環節嚴守傳統工藝,精准把控流酒溫度、酒體度數,全力保障醬香白酒獨特風味與穩定產能。“二輪次釀造中,我們班組順利完成14.3噸釀酒目標。”賀天下酒業一車間班長包義鑫介紹,當前三輪次釀造工作穩步推進,生產中嚴格掐頭去尾、分級摘酒,穩定把控54度標准酒精度,精細化操作保障酒體風格統一、品質達標。
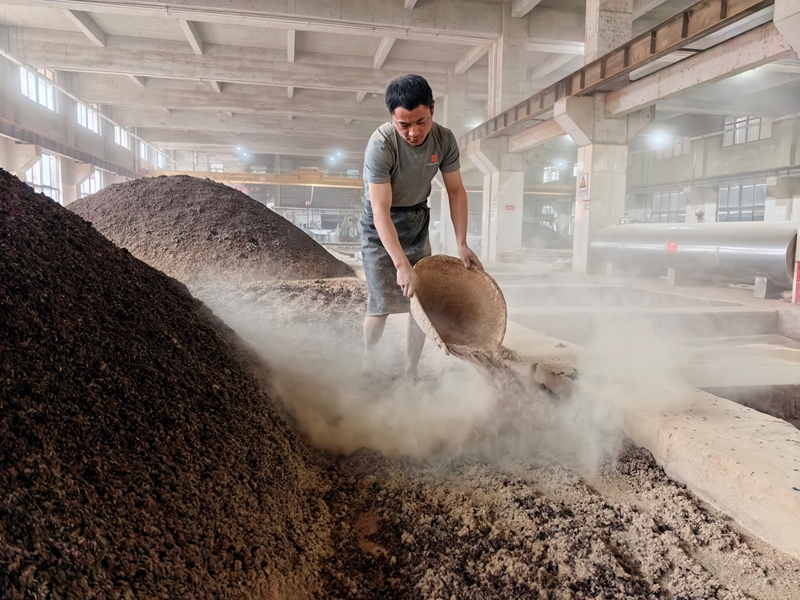
賀天下酒業有限公司生產車間釀酒忙。
目前,賀天下酒業7棟生產車間、608口窖池全面同步開釀,300余名制酒工人全員在崗、堅守生產一線。今年以來,企業已累計投入高粱9765噸、酒曲9569噸,黃金輪次釀造生產平穩有序推進。“企業全程嚴守坤沙核心工藝,緊盯窖池高溫發酵狀態與原酒出酒品質,持續細化工序流程、強化一線技術指導。”賀天下酒業生產廠長李愛民表示,下一步,企業將持續抓實黃金輪次優質高產,以標准化管控、精細化生產,穩步釋放優質產能,全力完成全年基酒生產任務。
從勁牌的機器人上甑、管道輸酒,到賀天下的手工釀酒、量質摘酒,仁懷醬酒產業正以“智能+傳統”雙軌並行的模式,跑出黃金輪次加速度。科技不奪醬香本味,手工不失時代新意,二者相互補充、各展所長,共同托舉起仁懷醬香白酒的品質高地與品牌自信。(文/圖 涂順菊)
分享讓更多人看到 
 人民日報
 人民網+
 手機人民網
 領導留言板
 人民視頻
 人民智作
人民日報社概況 | 關於人民網 | 報社招聘 | 招聘英才 | 廣告服務 | 合作加盟 | 供稿服務 | 數據服務 | 網站聲明 | 網站律師 | 信息保護 | 聯系我們
人民日報違法和不良信息舉報電話:010-65363263 舉報郵箱:jubao@people.cn
人民網服務郵箱:kf@people.cn 違法和不良信息舉報電話:010-65363636 舉報郵箱:rmwjubao@people.cn
互聯網新聞信息服務許可証10120170001 | 增值電信業務經營許可証B1-20060139 | 廣播電視節目制作經營許可証(廣媒)字第172號
信息網絡傳播視聽節目許可証0104065 | 網絡文化經營許可証 京網文[2020]5494-1075號 | 網絡出版服務許可証(京)字121號 | 京ICP証000006號 | 京公網安備11000002000008號
人 民 網 股 份 有 限 公 司 版 權 所 有 ,未 經 書 面 授 權 禁 止 使 用
Copyright © 1997-2026 by www.people.com.cn. all rights reserved


-
評論

-
關注
微信微博快手
 第一時間為您推送權威資訊
 報道全球 傳播中國
 關注人民網,傳播正能量
